
DTF von der Datei bis zum Shirt
Datei, Pulver, Anschmelzen und Pressen – mit Richtwerten aus Herstellerdatenblättern für Baumwolle und Polyester.
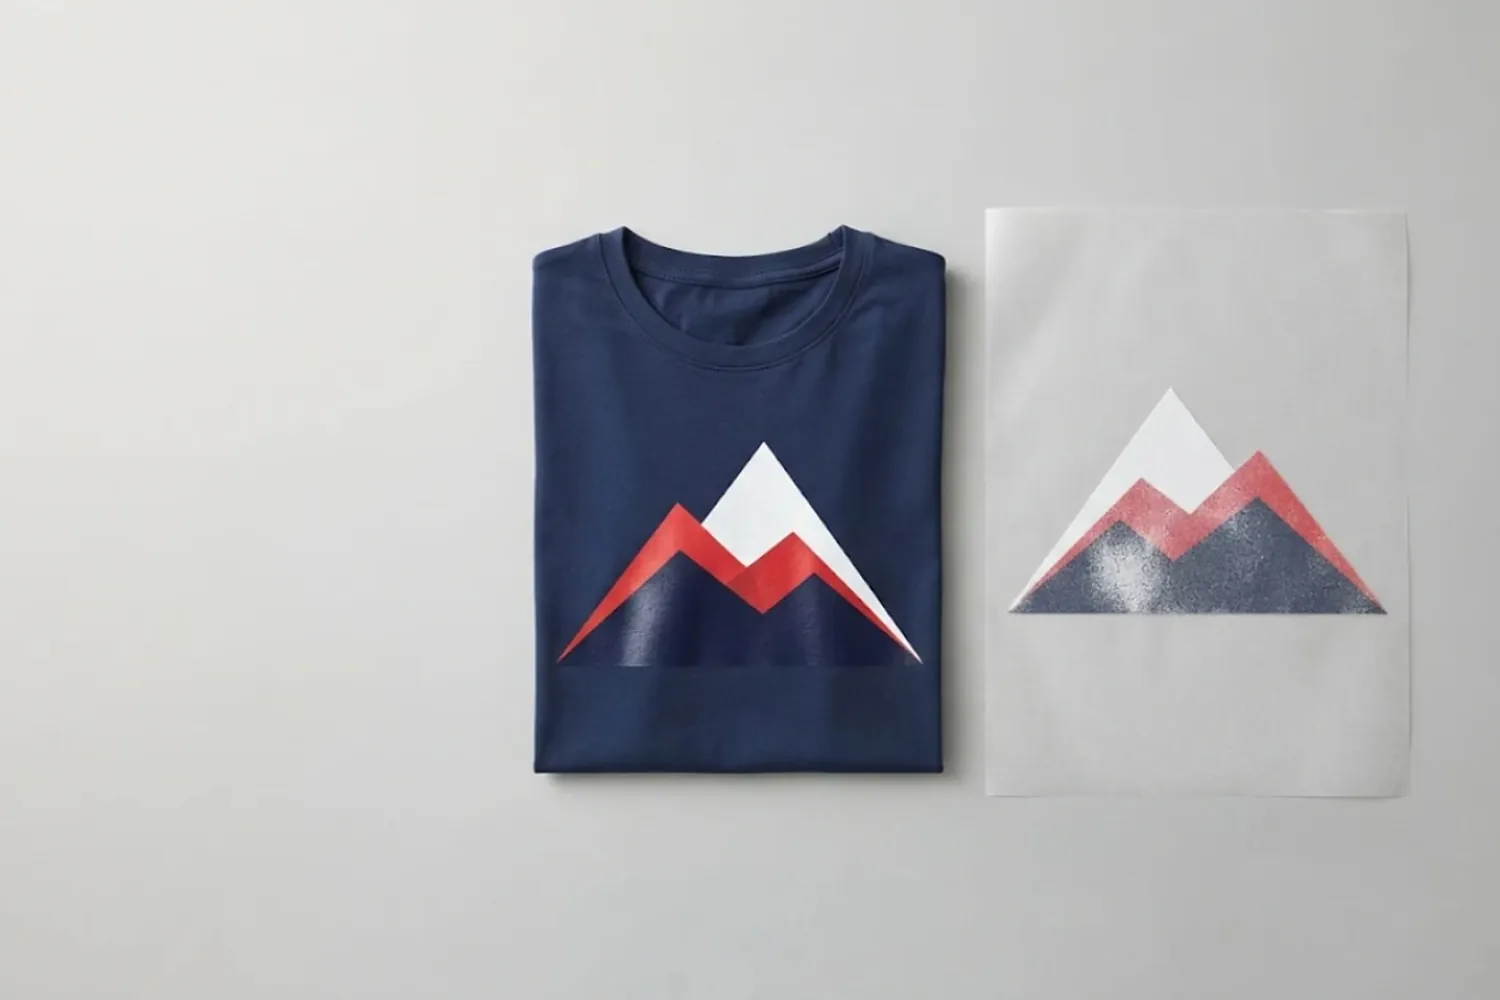
DTF ist schnell gelernt, aber jeder Schritt hat eigene Fehlerquellen. Löst sich ein Transfer nach der Wäsche, liegt die Ursache oft schon beim Pulver oder beim Anschmelzen – nicht an der Presse. Dieser Beitrag geht den Weg von der Datei bis zum fertigen Shirt durch, mit den Werten aus den Herstellerdatenblättern.
Das Wichtigste in Kürze
- Datei: 300 dpi in Endgröße, transparentes PNG, keine Halbtransparenzen.
- Pulver: TPU-Hotmelt, ca. 80–200 µm, auf den noch nassen Druck geben.
- Anschmelzen: Angelieren, nicht aushärten. Schulze TPU 500-23: 120–130 °C.
- Pressen Baumwolle: Herstellerwerte 145–166 °C, 6–20 s, mittlerer bis fester Druck.
- Pressen Polyester: Höchstens ca. 130–135 °C, sonst droht Farbmigration.
- Waschen: Meist bis 40 °C, auf links, ohne Weichspüler. Es gilt die Angabe des Folienherstellers.
Alle Werte sind Richtwerte. Verbindlich ist das Datenblatt Ihrer Folie und Ihres Pulvers.
01Datei und Druck
Auflösung, Weiß, Choke, Spiegeln
Die meisten sichtbaren Fehler entstehen schon in der Datei. Vier Punkte sollten vor jedem Druck stimmen:
Gestaltet wird in RGB, die RIP-Software rechnet in CMYK und Weiß um und erzeugt die Weißunterlage. Gedruckt wird spiegelverkehrt auf die beschichtete, matte Seite der Folie – Folie nur mit Handschuhen anfassen, Fingerabdrücke drucken mit.
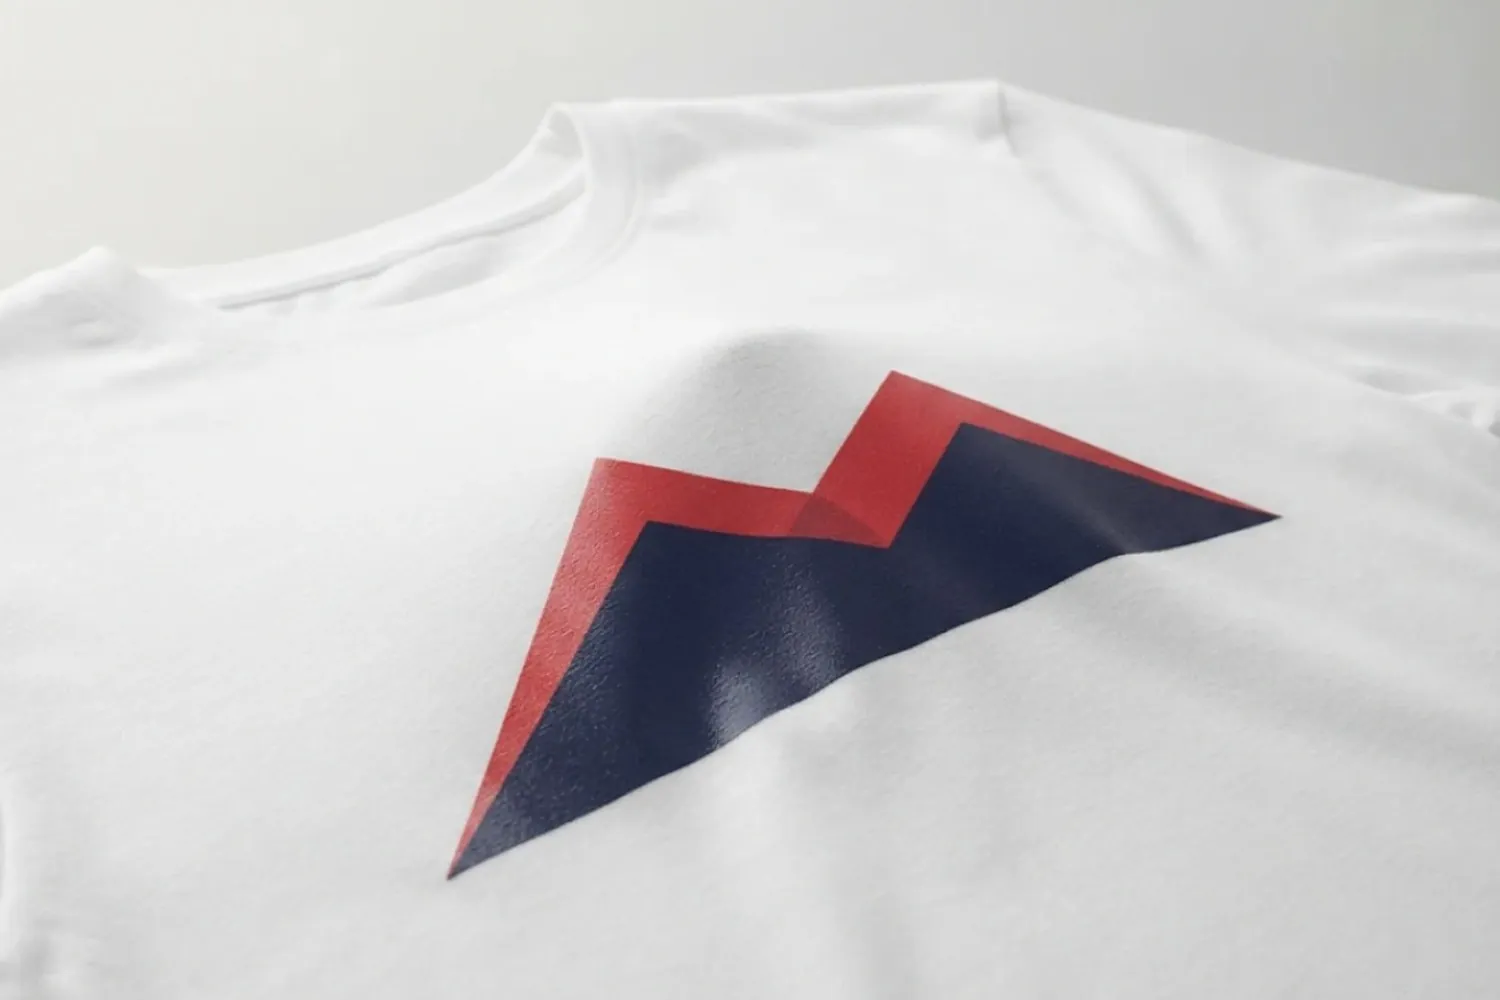
02Pulver und Anschmelzen
Körnung, Auftrag, Angelieren
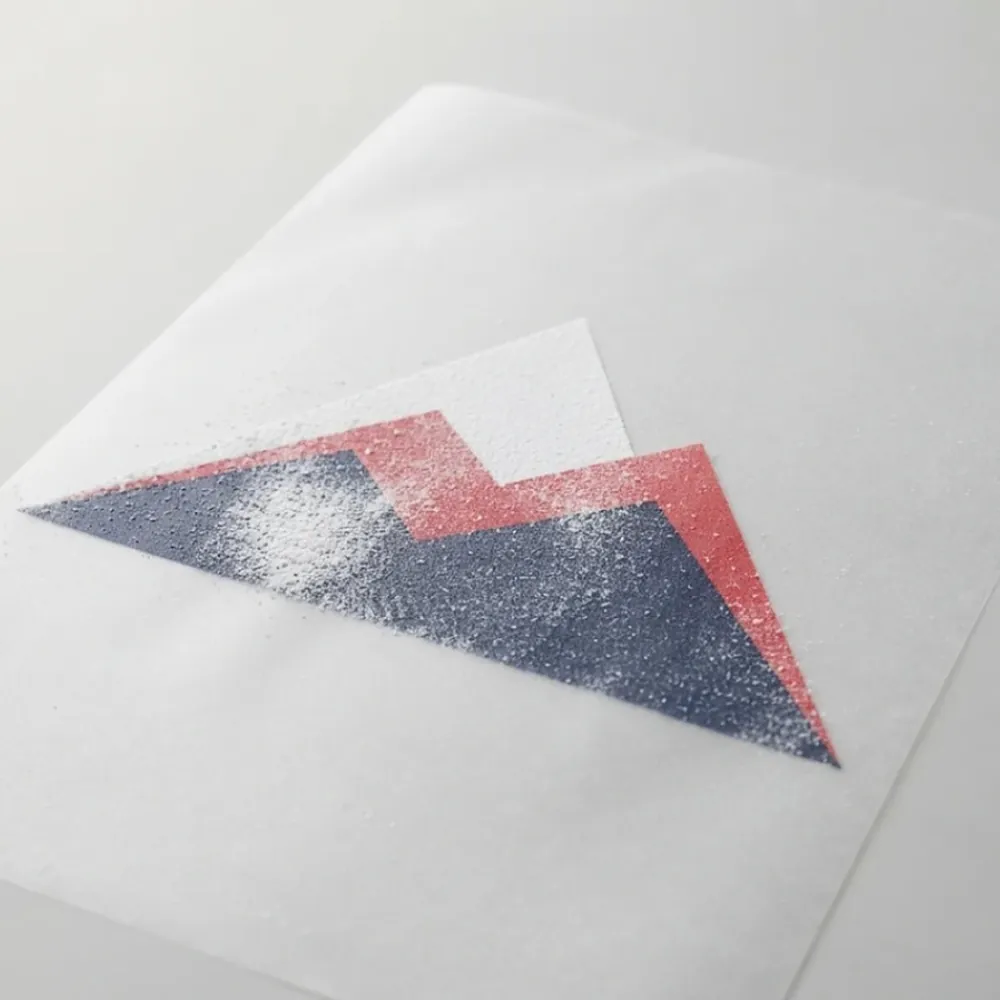
- Pulver auf den noch nassen Druck geben.
- Gleichmäßig verteilen und den Überschuss gründlich abschütteln.
- Im Shaker oder Ofen anschmelzen – angelieren, nicht aushärten.
- Temperatur laut Datenblatt: Schulze TPU 500-23 120–130 °C, Hexis 130–140 °C.
- Menge prüfen: Zu wenig Pulver löst sich, zu viel macht den Druck brettig.
- Fertige Transfers trocken lagern, am besten im Beutel mit Silicagel.
Welche Körnung?
| Körnung | Richtwert | Einsatz |
|---|---|---|
| Fein | ca. 50–100 µm | Fotos, feine Details |
| Mittel | ca. 70–170 µm | Standard-Shirts |
| Grob | ca. 170–300 µm | Nylon, Sportswear, Mischgewebe |
Praxistipp: Die Datenblätter nennen meist 80–200 µm als Standard. Die Spannen der Händler überlappen – entscheidend ist, was auf Ihrer Ware hält.
03Pressen
Werte, Ablauf, Polyester
Die Pressparameter hängen von Folie und Kleber ab. So unterschiedlich sind die Herstellerangaben:
| Hersteller | Baumwolle | Polyester | Druck | Abziehen |
|---|---|---|---|---|
| Forever DTF Economy | 160 °C, 10–15 s | 130 °C, 10 s | 2 bar | heiß, warm oder kalt |
| Schulze Standard Plus Hot Peel | 145 °C, 6 s | 130 °C, 10 s | mittel | heiß |
| Hexis | 150 °C, 12 s | – | – | heiß oder kalt |
| Roland BN-20D | 166 °C, 15–20 s | 135 °C, 10 s | fest | kalt |
Die Spanne für Baumwolle liegt also bei 145–166 °C und 6–20 Sekunden, für Polyester bei 130–135 °C. Bar-Angaben gelten für pneumatische Pressen; bei Pressen mit Einstellrad ermitteln Sie den Druck per Test.
So pressen Sie
- Shirt einige Sekunden vorpressen, um Feuchtigkeit auszutreiben.
- Transfer auflegen und ausrichten.
- Pressen laut Datenblatt der Folie.
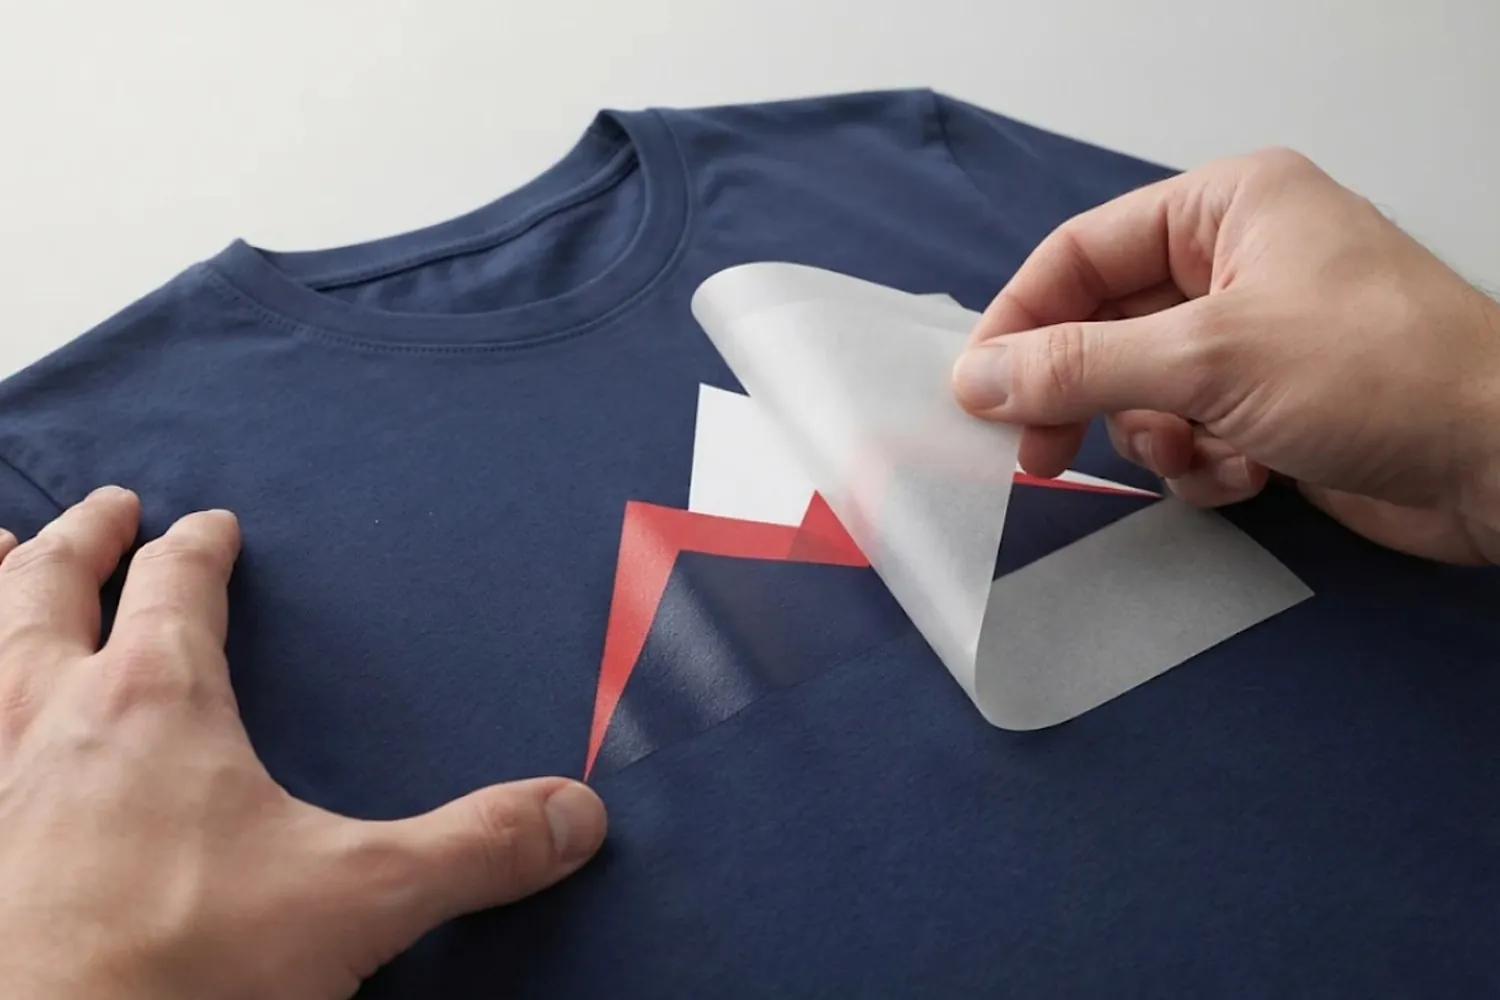
- Abziehen heiß, warm oder kalt – so, wie es die Folie vorgibt.
- Mit Backpapier kurz nachpressen. Das gibt eine matte, geschlossene Oberfläche.
Praxistipp: An Nähten und Reißverschlüssen ein Presskissen unterlegen, sonst fehlt dort der Druck.
Polyester: Achtung Farbmigration
04Fehler und Praxis
Ursachen finden, Checkliste
| Fehler | Ursache | Lösung |
|---|---|---|
| Transfer löst sich nach der Wäsche | Zu wenig Pulver oder nicht genug angeschmolzen, Temperatur oder Druck zu gering | Pulverauftrag und Anschmelzen prüfen, Pressparameter laut Datenblatt |
| Kanten heben ab | Zu früh abgezogen, ungleichmäßiger Druck an Nähten | Abziehart einhalten, Presskissen nutzen |
| Raue Oberfläche oder Hof ums Motiv | Zu viel Pulver, schlecht abgeschüttelt, statische Aufladung | Überschuss gründlich entfernen, Folie entladen |
| Weißer Rand ums Motiv | Choke zu klein, halbtransparente Kanten | Choke ca. 0,1 mm, Kanten deckend anlegen |
| Weißes Motiv wird rosa auf Polyester | Farbmigration durch zu viel Hitze | Max. 130–135 °C, Blockout-Pulver, Test nach 24 h |
| Transfer ölig oder brettig | Zu lange angeschmolzen oder zu viel Pulver | Zeit kürzen, Überschuss abschütteln, trocken lagern |
Praxistipp: Viele Ablösungen entstehen nicht an der Presse, sondern beim Pulver. Ist zu wenig Pulver drauf oder zu kurz angeschmolzen, hält der Transfer auch mit perfekten Pressparametern nicht.
Checkliste vor dem Pressen
- Datei 300 dpi, transparentes PNG
- Choke gesetzt, kein weißer Rand
- Pulver gleichmäßig, Überschuss ab
- Pulver angeschmolzen, Transfer trocken
- Presstemperatur gemessen, nicht nur abgelesen
- Textil vorgepresst
- Werte aus dem Datenblatt der Folie
- Polyester: max. 130–135 °C


