
Patches per Laser schneiden
Vom gestickten Bogen zum fertigen Patch: Ablauf, Patchstoff und Einstellungen für das Schneiden per Laser.
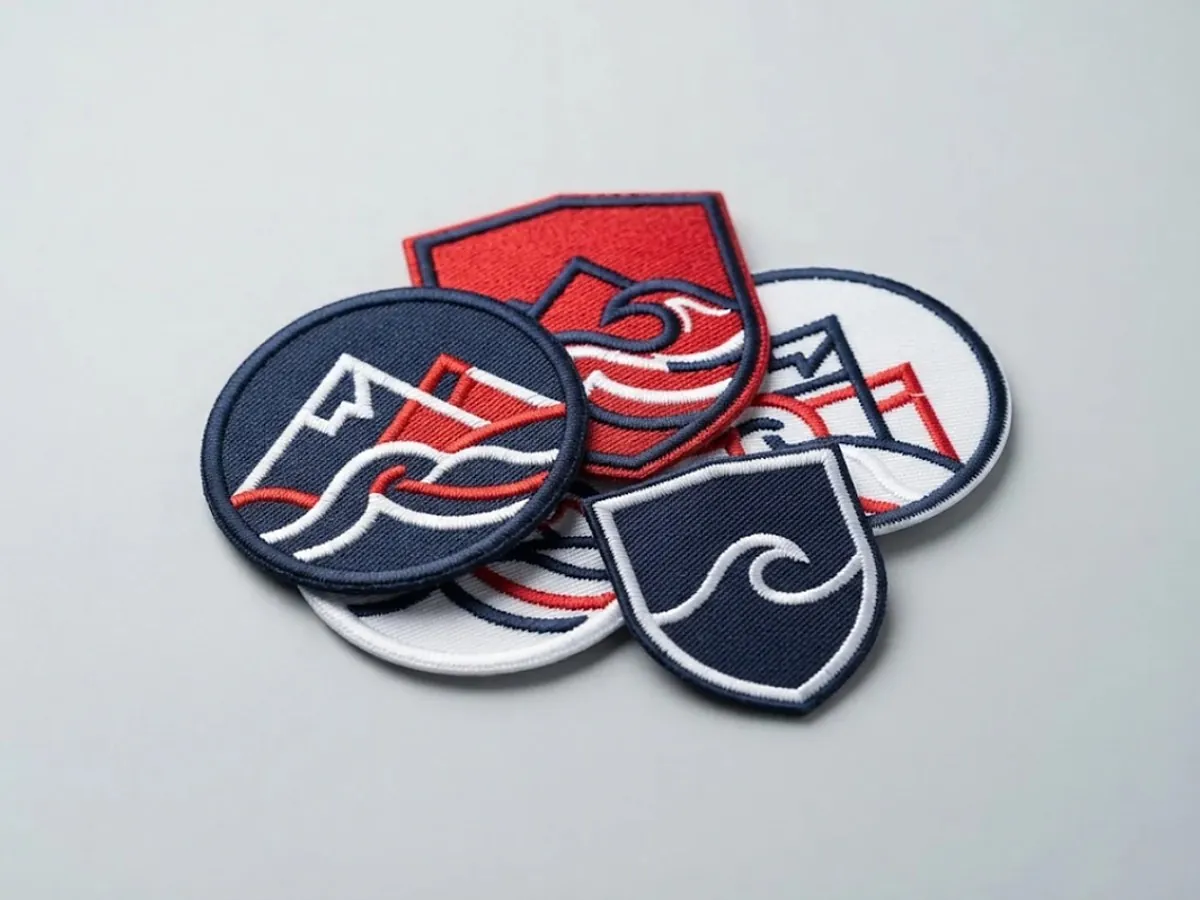
Mit der Schere sind Patches mühsam, bei komplexen Formen kaum sauber hinzubekommen. Ein CO2-Laser schneidet präzise entlang der Satinkante und verschweißt synthetische Kanten gleich mit. Hier der Ablauf vom gestickten Bogen zum fertigen Patch und wie Sie die richtige Einstellung finden.
Das Wichtigste in Kürze
- Laser statt Schere: Präziser Schnitt entlang der Satinkante, auch bei komplexen Formen.
- Patchstoff: Harz- oder PVC-beschichteter Stoff ergibt saubere Kanten.
- Ausrichten: Kamera oder feste Position, damit der Schnitt zur Stickerei passt.
- Testschnitt: Leistung und Geschwindigkeit immer am Reststück prüfen.
- Absaugung: Bei GMI im Lieferumfang. Filter und Tisch regelmäßig reinigen.
- Software: GMI Stilista 3, die Lizenz ist bei den GMI-Lasern inklusive.
Den Laser nur mit laufender Absaugung und nie unbeaufsichtigt betreiben.
01Vom Bogen zum Patch
Ablauf und Patchstoff
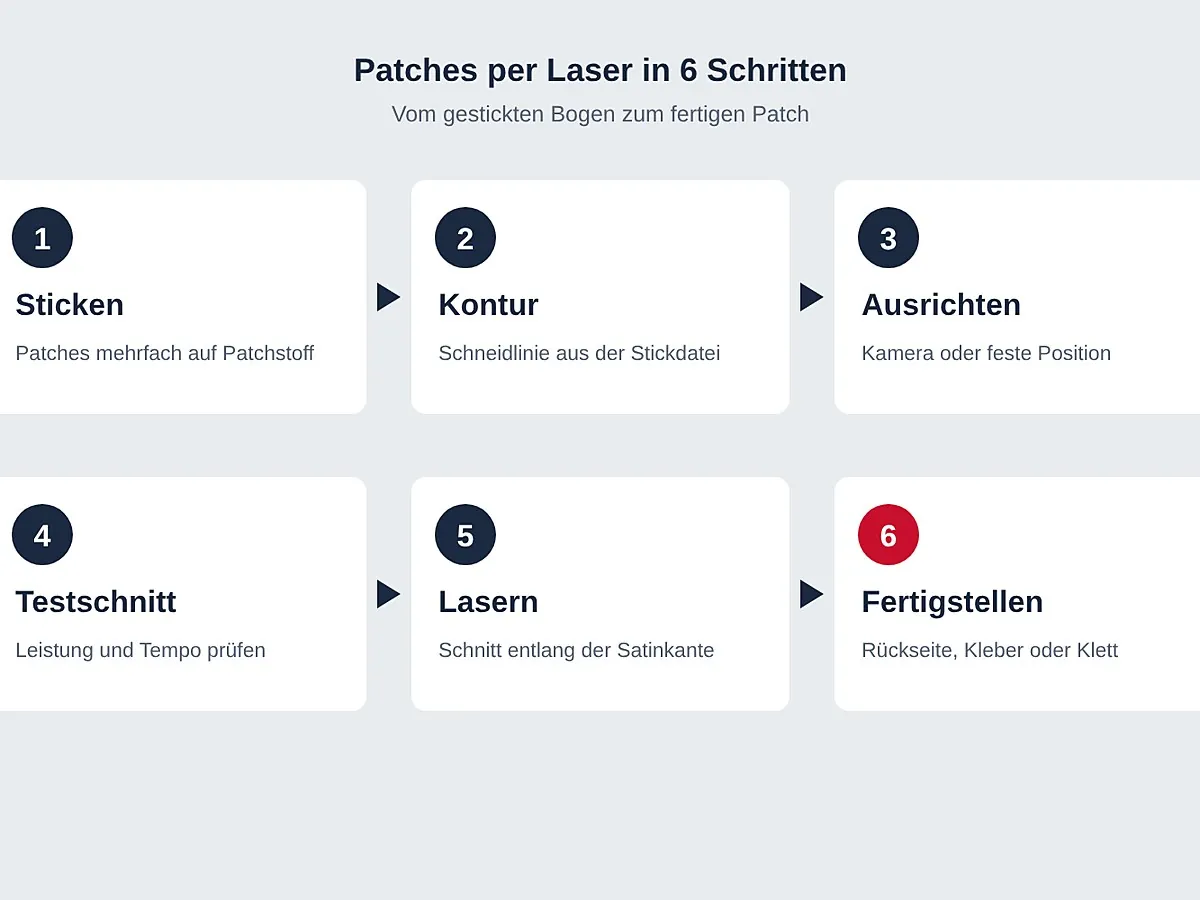
- Sticken – mehrere Patches mit Abstand zueinander auf einen Bogen Patchstoff sticken.
- Kontur anlegen – die Schneidlinie entlang der Satinkante aus der Stickdatei ableiten.
- Ausrichten – den Bogen glatt auf den Vakuumtisch legen, mit Kamera oder fester Position ausrichten.
- Testschnitt – Leistung und Geschwindigkeit an einem Reststück prüfen.
- Lasern – die Patches entlang der Kontur ausschneiden, die Absaugung läuft.
- Fertigstellen – Rückseite mit Kleber, Klett oder zum Aufnähen vorbereiten.
Der richtige Patchstoff
HarzbeschichtetPatch-Stoff Leicht, saubere Kanten.
PVC-beschichtetPatch-Stoff Schwer, ca. 210 g/m².
SynthetikDie Kante verschmilzt und franst nicht.
NaturfaserKann ausfransen oder sich verfärben.
02Laser und Einstellung
GMI-Modelle, Testschnitt
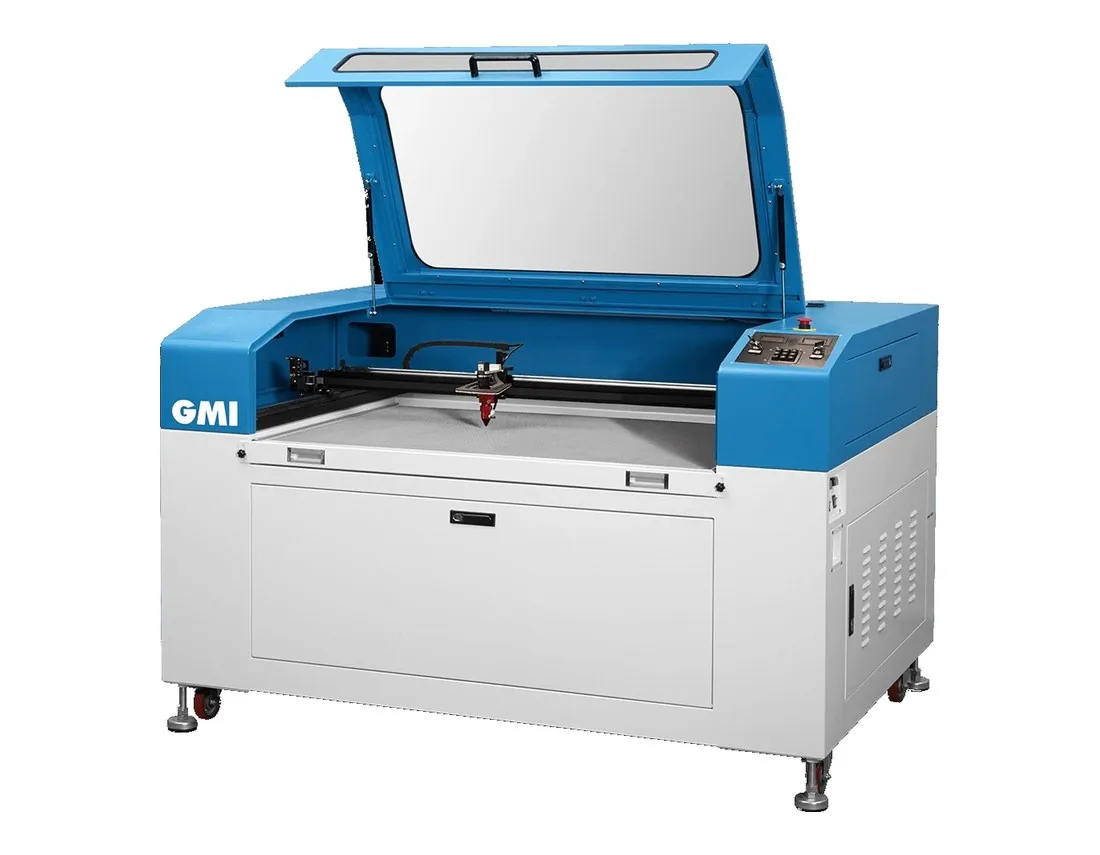
| Modell | Arbeitsbereich | Leistung | Besonderheit |
|---|---|---|---|
| GMI PLT 640 S | 600 × 400 mm | 70 W | Wabentisch mit Vakuum, Einstieg |
| GMI PLT 1280 S | 1200 × 800 mm | 90 W | Wabentisch mit Vakuum |
| GMI PLT 1610 S | größerer Arbeitsbereich | 90 W | Wabentisch mit Vakuum |
| GMI PLT DS | 1280 oder 1610 | 2 × 90 W | Zwei Laserköpfe |
| GMI PLT CONV S | 1200 × 800 mm oder 1610 | 90 W | Förderband mit Zuführung für Rollenware |
Die richtige Einstellung finden
- Mit mittlerer Leistung und hoher Geschwindigkeit beginnen.
- Eine Testform am Reststück schneiden.
- Nicht ganz durch: mehr Leistung oder langsamer.
- Braune Kante: weniger Leistung oder schneller.
- Die Werte je Material notieren.
03Fehler und Praxis
Ursachen finden, Checkliste
| Fehler | Ursache | Lösung |
|---|---|---|
| Braune Ränder, Verfärbung | Leistung zu hoch oder Geschwindigkeit zu niedrig | Leistung senken, schneller fahren, Testschnitt |
| Schnitt geht nicht ganz durch | Leistung zu gering, Fokus falsch | Fokus prüfen, Leistung schrittweise erhöhen |
| Schnitt sitzt neben der Satinkante | Bogen verzogen oder nicht ausgerichtet | Bogen glatt auflegen, Kamera oder Passermarken nutzen |
| Kante franst | Material ohne Beschichtung oder Naturfaser | Harz- oder PVC-beschichteten Patchstoff verwenden |
| Teile verrutschen beim Schneiden | Vakuum zu schwach, Tisch belegt | Freie Flächen abdecken, Vakuum prüfen |
| Rauch schlägt sich nieder | Absaugung oder Filter zugesetzt | Absaugung prüfen, Wabentisch reinigen |
Wie die Patches selbst gestickt werden, zeigt der Beitrag Patches herstellen.
Checkliste vor dem Schneiden
- Beschichteter Patchstoff
- Bogen glatt und flach
- Kontur aus der Stickdatei
- Ausrichtung geprüft
- Testschnitt gemacht
- Absaugung läuft
- Laser nicht unbeaufsichtigt
- Werte je Material notiert


